

दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-०९-२१ मूल:साइट


बार-बार धागा टूटने से उत्पादन में तत्काल रुकावटें आती हैं, स्क्रैप दरें बढ़ती हैं, और वाणिज्यिक और उच्च-मात्रा कढ़ाई कार्यों में लाभ मार्जिन नष्ट हो जाता है। धागे का टूटना कोई मामूली परेशानी नहीं है। यह उत्पादन स्तर पर अंतर्निहित प्रणालीगत मुद्दों का प्रत्यक्ष लक्षण है। ये मुद्दे खराब उपभोग्य गुणवत्ता और साधारण ऑपरेटर त्रुटि से लेकर पुराने उपकरणों में विफल हार्डवेयर तक हैं। मूल कारण को नजरअंदाज करने से कपड़े बर्बाद हो जाते हैं और डिलीवरी की समय सीमा चूक जाती है।
इसके समाधान के लिए एक व्यवस्थित निदान दृष्टिकोण की आवश्यकता है। आपको विफलता का कारण बनने वाले चरों को अलग करना होगा। इसका मतलब है धागे, सुइयों, फाइलों का डिजिटलीकरण, हार्डवेयर घटकों और ऑपरेटर सेटअप की व्यवस्थित रूप से जांच करना। तत्काल सुधार लागू करके और यांत्रिक टूट-फूट का मूल्यांकन करके, आप उत्पादन दक्षता बहाल कर सकते हैं। अंततः, आपको यह निर्धारित करना होगा कि क्रोनिक थ्रेड ब्रेक कब निरंतर, महंगी मरम्मत के बजाय नए उपकरणों की आवश्यकता को इंगित करता है।
तनाव और पाथिंग प्राथमिक दोषी हैं: 70% से अधिक धागा अनुचित ऊपरी तनाव अंशांकन, छूटे हुए थ्रेड गाइड, या मशीन के थ्रेड पथ के साथ सूक्ष्म गड़गड़ाहट के कारण टूट जाता है।
उपभोग्य वस्तुएं और सेटअप मामला: खराब धागे, गलत प्रकार की सुई, या अनुचित स्टेबलाइजर्स का उपयोग करने से यांत्रिक तनाव पड़ता है और कपड़े पर ""फ्लैगिंग"" होती है जिससे वह टूट जाता है।
डिजिटाइज़िंग प्रभाव हार्डवेयर: अत्यधिक घनी सिलाई फ़ाइलें या अनुचित अंडरले सुई विक्षेपण का कारण बन सकती हैं, जिससे थ्रेड श्रेडिंग और हुक टाइमिंग समस्याएं हो सकती हैं।
डाउनटाइम अपग्रेड तय करता है: जब समस्या निवारण से कम रिटर्न मिलता है, तो स्वचालित टेंशनिंग और उन्नत थ्रेड ब्रेक सेंसर के साथ आधुनिक कढ़ाई मशीनों की मरम्मत या निवेश करना है या नहीं, यह तय करने के लिए परिचालन डाउनटाइम की लागत की गणना करना महत्वपूर्ण मीट्रिक है।
विषयसूची
स्थिर टांके और लगातार कढ़ाई परिणामों के लिए उचित धागे का तनाव आवश्यक है। ऊपरी धागे और बोबिन धागे को सही संतुलन बनाए रखना चाहिए। गलत तनाव के कारण धागा टूट सकता है, टांके असमान हो सकते हैं, या कपड़े की सतह पर बोबिन धागा दिखाई दे सकता है। ऑपरेटरों को धागे के प्रकार, कपड़े की सामग्री और काम करने की स्थिति के आधार पर तनाव को समायोजित करना चाहिए।
आर्द्रता और तापमान जैसी पर्यावरणीय स्थितियाँ भी धागे के प्रदर्शन को प्रभावित कर सकती हैं। उच्च आर्द्रता से घर्षण बढ़ सकता है, जबकि शुष्क परिस्थितियाँ धागों को अधिक भंगुर बना सकती हैं। परीक्षण टांके का उपयोग करके नियमित तनाव जांच से असंतुलन की पहचान करने और सुचारू कढ़ाई उत्पादन सुनिश्चित करने में मदद मिलती है।
दृश्य लक्षण (कपड़े का पिछला भाग) | संभावित कारण | सुधारात्मक कार्रवाई |
|---|---|---|
100% शीर्ष धागा दृश्यमान | बोबिन बहुत ढीला या टॉप बहुत टाइट | बोबिन केस स्क्रू को थोड़ा कस लें; ऊपरी तनाव घुंडी को ढीला करें। |
100% बोबिन धागा दृश्यमान | बॉबिन बहुत टाइट या टॉप बहुत ढीला | बोबिन केस के पेंच को ढीला करें; ऊपरी तनाव घुंडी को कस लें। |
असमान बॉबिन चौड़ाई | बोबिन टेंशन स्प्रिंग के नीचे लिंट | बोबिन स्प्रिंग निकालें, बिजनेस कार्ड से लिंट साफ़ करें, पुनः जोड़ें। |
बिल्कुल सही 1/3 अनुपात लेकिन थ्रेड स्नैप | धागे के रास्ते में गड़गड़ाहट या ख़राब सुई | गड़गड़ाहट के लिए रोटरी हुक का निरीक्षण करें; सुई तुरंत बदलें. |

गलत थ्रेडिंग कढ़ाई के धागे के टूटने का सबसे आम कारणों में से एक है। थ्रेड गाइड गुम होने या धागे को तनाव प्रणाली में गलत तरीके से रखने से तनाव संतुलन बदल सकता है और अचानक टूट सकता है। प्रत्येक स्पूल परिवर्तन के बाद ऑपरेटरों को सही थ्रेडिंग पथ का सावधानीपूर्वक पालन करना चाहिए। मशीन की गति धागे के प्रकार और डिज़ाइन आवश्यकताओं से भी मेल खानी चाहिए। मानक पॉलिएस्टर धागे उच्च गति से चल सकते हैं, जबकि धातु और विशेष धागे को घर्षण और टूटना कम करने के लिए धीमी गति की आवश्यकता होती है।
सुई का आकार कपड़े की मोटाई और धागे के प्रकार से मेल खाना चाहिए। भारी सामग्री के लिए बहुत छोटी सुई का उपयोग करने से सुई मुड़ सकती है, टांके छूट सकते हैं और धागा क्षतिग्रस्त हो सकता है। स्थिर सिलाई बनाए रखने के लिए कैनवास, टोपी और चमड़े जैसे मोटे कपड़ों के लिए बड़ी सुइयों का चयन करें। सुई को नियमित रूप से बदलना भी महत्वपूर्ण है क्योंकि घिसी हुई सुइयों में खुरदरे किनारे विकसित हो सकते हैं जो उच्च गति की कढ़ाई के दौरान धागे को नुकसान पहुंचाते हैं।
सुई का आकार | बिंदु प्रकार | आदर्श कपड़ा अनुप्रयोग | अनुशंसित धागा |
|---|---|---|---|
65/9 | बॉल प्वाइंट | हल्के रेशम, प्रदर्शन परिधान | 60-वजन वाला पॉलिएस्टर |
75/11 | लाइट बॉलपॉइंट | मानक सूती पोलो, टी-शर्ट, ऊन | 40-वजन वाला पॉलिएस्टर या रेयान |
75/11 | तीखा | बुनी हुई पोशाक शर्ट, हल्का कैनवास | 40-वजन वाला पॉलिएस्टर |
80/12 या 90/14 | तीखा | संरचित टोपियाँ, भारी जैकेट, चमड़ा | 40 वजन का पॉली या धातुई धागा |
धागे की गुणवत्ता सीधे कढ़ाई की स्थिरता को प्रभावित करती है। पॉलिएस्टर धागे का आमतौर पर उपयोग किया जाता है क्योंकि यह अच्छी ताकत और गर्मी प्रतिरोध प्रदान करता है, जबकि रेयान और धातु धागे को कम स्थायित्व के कारण अधिक सावधानी से संभालने की आवश्यकता होती है। पुराना या खराब ढंग से संग्रहीत धागा भंगुर हो सकता है और आसानी से टूट सकता है। धागों को सूरज की रोशनी और नमी में बदलाव से दूर रखें, और नियमित रूप से क्षति के संकेतों जैसे फीकापन, धूल या असमान घुमाव की जांच करें।
गलत कढ़ाई डिज़ाइन और अनुपयुक्त स्टेबलाइजर्स धागे के तनाव को बढ़ा सकते हैं। अत्यधिक सिलाई घनत्व सुई के साथ अधिक घर्षण पैदा करता है और धागे को नुकसान पहुंचा सकता है, जबकि खराब स्थिरीकरण सिलाई के दौरान कपड़े की गति का कारण बन सकता है। धागे के टूटने को कम करने और सिलाई की गुणवत्ता में सुधार करने के लिए उचित डिजिटलीकरण सेटिंग्स, उपयुक्त बैकिंग सामग्री और सही घेरा तनाव का उपयोग करें।
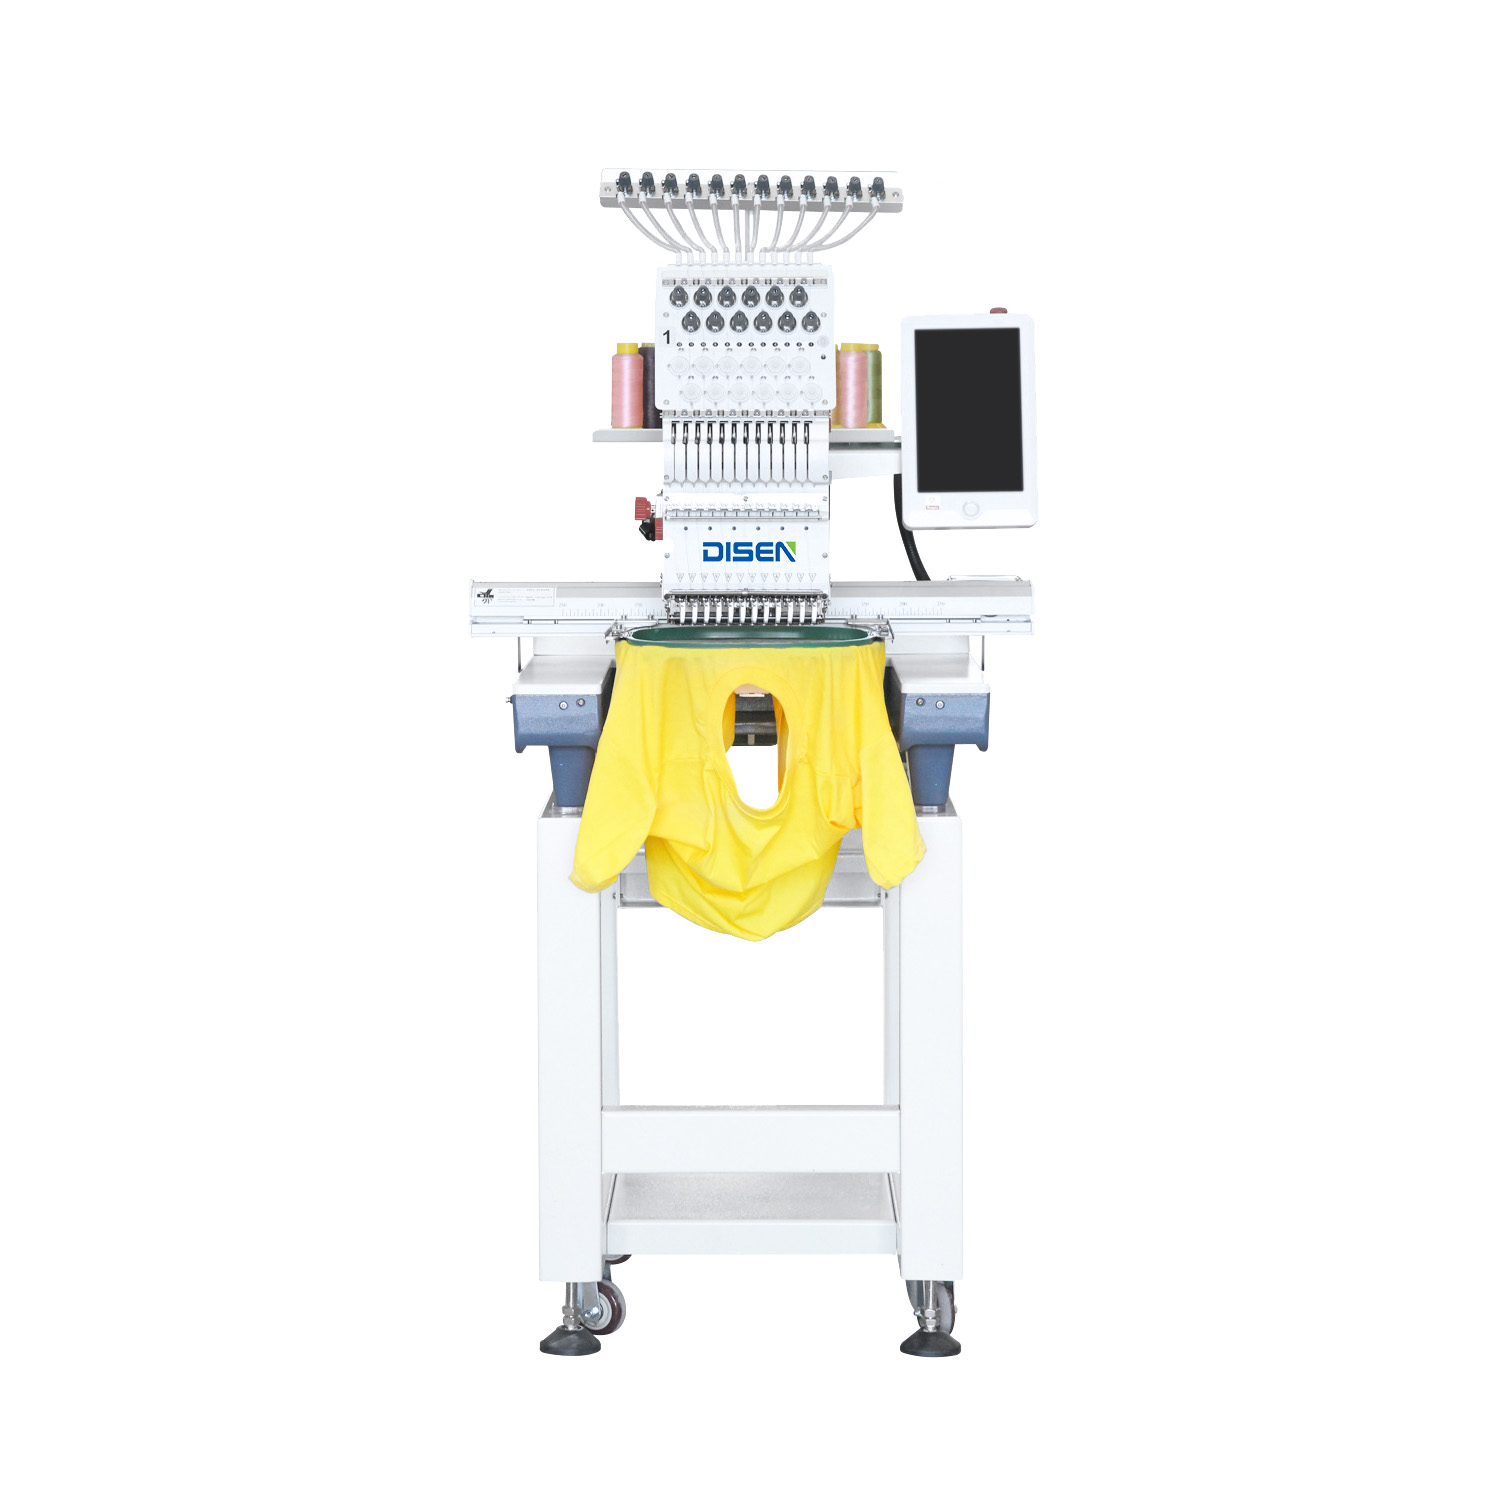
जब धागे का तनाव और उपभोग्य वस्तुएं सामान्य होती हैं, तो यांत्रिक घिसाव धागे के टूटने का कारण हो सकता है। थ्रेड गाइड, टेंशन डिस्क, टेक-अप लीवर और रोटरी हुक की टूट-फूट, खरोंच या लिंट बिल्डअप की जाँच करें। क्षतिग्रस्त हिस्से घर्षण बढ़ा सकते हैं, धागे को नुकसान पहुंचा सकते हैं और बार-बार टूटने का कारण बन सकते हैं। घिसे हुए घटकों के नियमित निरीक्षण और समय पर प्रतिस्थापन से कढ़ाई की स्थिर गुणवत्ता बनाए रखने में मदद मिलती है।
स्प्रे उत्पादों और चिपचिपे स्टेबलाइजर्स से चिपकने वाला पदार्थ सुइयों और धागे के रास्तों पर जमा हो सकता है, जिससे घर्षण बढ़ सकता है और धागे को नुकसान हो सकता है। नियमित सफाई और चिपकने वाली सामग्री का उपयोग कम करने से बिल्डअप को रोका जा सकता है। उपयुक्त स्टेबलाइजर्स या क्लैम्पिंग विधियों का उपयोग करने से कढ़ाई के दौरान धागे की स्थिरता में भी सुधार हो सकता है।
सही टांके बनाने के लिए रोटरी हुक को सुई की गति के साथ सटीक रूप से काम करना चाहिए। गलत हुक टाइमिंग या अनुचित क्लीयरेंस के कारण टांके छूट सकते हैं, धागा क्षतिग्रस्त हो सकता है और बार-बार टूट सकता है। हुक प्रणाली का नियमित समायोजन और निरीक्षण विश्वसनीय सिलाई प्रदर्शन सुनिश्चित करता है।
धागा टूटने की समस्या को रोकने के लिए नियमित रखरखाव आवश्यक है। ऑपरेटरों को एक निश्चित कार्यक्रम के अनुसार लिंट को साफ करना चाहिए, थ्रेड पथों का निरीक्षण करना चाहिए, प्रमुख घटकों को चिकना करना चाहिए और भागों के पहनने की जांच करनी चाहिए। उचित रखरखाव से मशीन की स्थिरता में सुधार होता है और उपकरण का जीवन बढ़ जाता है।
रखरखाव आवृत्ति | आवश्यक क्रिया | लक्ष्य घटक |
|---|---|---|
दैनिक | सिलाई मशीन के तेल की एक बूंद लगाएं। | रोटरी हुक रेस. |
दैनिक | जमा हुए लिंट और धूल को ब्रश से साफ़ करें। | बॉबिन केस और सुई प्लेट के नीचे। |
साप्ताहिक | गहरे लिंट को संपीड़ित हवा से उड़ा दें। सुइयों को शराब से पोंछें। | संपूर्ण थ्रेड पथ, तनाव डिस्क और सुई बार। |
महीने के | बेल्ट तनाव और ग्रीस कैम रोलर्स की जाँच करें। | एक्स/वाई पेंटोग्राफ बेल्ट और रंग बदलने वाले कैमरे। |
त्रैमासिक | पेशेवर सर्विसिंग, समय की जांच, और बीयरिंग निरीक्षण। | मुख्य मोटर, ड्राइव बेल्ट और रोटरी हुक असेंबली। |
अपने रखरखाव कार्यक्रम के लिए स्पष्ट सफलता मानदंड परिभाषित करें। गहरी सफाई करने और सुइयों को बदलने के बाद, मशीन के प्रदर्शन को ट्रैक करें। एक स्वस्थ मशीन को त्रुटियों में विशिष्ट कमी लानी चाहिए, आमतौर पर प्रति 1,000 टांके पर एक धागा टूटना कम हो जाता है। यदि रखरखाव के बाद ब्रेक अधिक रहता है, तो हार्डवेयर प्रतिस्थापन आवश्यक है।
पुराने उपकरणों की लगातार मरम्मत से लाभप्रदता कम हो जाती है। एक सूचित निर्णय लेने के लिए आपको परिचालन डाउनटाइम की सही लागत की गणना करनी चाहिए। खोए हुए राजस्व की मात्रा निर्धारित करने के लिए एक सरल ढांचे का उपयोग करें। प्रति थ्रेड ब्रेक में खोए गए मिनटों को प्रति दिन ब्रेक की संख्या से गुणा करें। उस कुल को अपनी दुकान की प्रति घंटा श्रम दर से गुणा करें। उन बर्बाद कपड़ों की थोक लागत जोड़ें जिन्हें नष्ट कर दिया जाना चाहिए।
उदाहरण के लिए, यदि कोई ऑपरेटर एक समस्याग्रस्त मल्टी-हेड मशीन को दोबारा तैयार करने में प्रतिदिन 45 मिनट खर्च करता है, तो यह प्रति सप्ताह लगभग चार घंटे के खोए हुए उत्पादन के बराबर होता है। जब धागा टूटने के कारण एक सिर रुक जाता है, तो सभी सिर रुक जाते हैं। इस पुराने डाउनटाइम, बर्बाद इन्वेंट्री और प्रतिस्थापन भागों की संचयी मासिक लागत की तुलना नए उपकरणों की मासिक वित्तपोषण लागत से करें। अक्सर, खोया हुआ राजस्व आधुनिक मशीनरी प्राप्त करने की लागत से कहीं अधिक होता है।
नए उपकरणों का मूल्यांकन करते समय, उन्नत हार्डवेयर समाधानों पर ध्यान केंद्रित करें जो सीधे थ्रेड ब्रेक को खत्म करते हैं। सक्रिय या ऑटो-टेंशनिंग सिस्टम की तलाश करें। ये सिस्टम प्रति-सिलाई के आधार पर धागे के तनाव को समायोजित करने के लिए डिजिटल सेंसर का उपयोग करते हैं। वे कपड़े की मोटाई और सिलाई की लंबाई को स्वचालित रूप से ध्यान में रखते हैं, मैन्युअल ऑपरेटर अनुमान और असंगत तनाव घुंडी को खत्म करते हैं।
उच्च परिशुद्धता थ्रेड ब्रेक सेंसर एक और महत्वपूर्ण विशेषता है। पुराने मैकेनिकल सेंसर ब्रेक को पहचानने के लिए कई टांके लगाते हैं, जिससे डिज़ाइन खराब हो जाता है और ऑपरेटर को मशीन को मैन्युअल रूप से बैकअप करने की आवश्यकता होती है। आधुनिक ऑप्टिकल सेंसर तुरंत ब्रेक का पता लगा लेते हैं और एक भी सिलाई छूटने से पहले मशीन को बंद कर देते हैं। इसके अतिरिक्त, भौतिक डिज़ाइन का विश्लेषण करें। छोटे बेलनाकार हथियार और बेहतर रोटरी हुक डिज़ाइन ऑपरेटरों को धागे के रास्ते पर अप्राकृतिक तनाव डाले बिना, भारी जैकेट या तंग बैग जैसे जटिल कपड़ों को संभालने की अनुमति देते हैं। विश्वसनीय इन सुविधाओं के साथ कढ़ाई मशीनों में निवेश करने से स्क्रैप दरें काफी कम हो जाती हैं।
सिंगल-हेड सेटअप से मल्टी-हेड प्रोडक्शन में परिवर्तन से आपके थ्रेड को प्रबंधित करने का तरीका बदल जाता है। एक छह-सिर वाली मशीन को छह गुना थ्रेड कोन की आवश्यकता होती है और एक ब्रेक के कारण पूरे उत्पादन को रोकने का जोखिम तेजी से बढ़ जाता है। स्केलेबिलिटी के लिए उच्च-मात्रा स्थिरता के लिए निर्मित उपकरणों की आवश्यकता होती है।
हाई-स्पीड ऑपरेशन और थ्रेड स्थिरता के बीच व्यापार-बंद का मूल्यांकन करें। 1,200 एसपीएम पर दौड़ना कुशल लगता है, लेकिन यह बड़े पैमाने पर घर्षण उत्पन्न करता है। प्रीमियम मशीनें उन्नत थ्रेड पथ ज्यामिति, सिरेमिक गाइड और कंपन-डैम्पिंग चेसिस डिज़ाइन के माध्यम से इस उच्च गति घर्षण को कम करती हैं। यह सुनिश्चित करता है कि धागा अधिकतम उत्पादन गति पर भी शंकु से कपड़े तक की यात्रा में जीवित रह सके।
स्थिर उत्पादन सुनिश्चित करने के लिए नए उपकरणों को उचित ऑपरेटर प्रशिक्षण की आवश्यकता होती है। ऑपरेटरों को नई थ्रेडिंग प्रक्रिया, स्वचालित तनाव सेटिंग्स और डिजिटल डायग्नोस्टिक फ़ंक्शन को समझना चाहिए। पुराने मॉडलों की तरह मशीन को मैन्युअल रूप से समायोजित करने के बजाय, उन्हें सीखना चाहिए कि थ्रेड ब्रेक को कम करने और सिलाई स्थिरता में सुधार करने के लिए अंतर्निहित सिस्टम का उपयोग कैसे करें।
कढ़ाई मशीन के प्रदर्शन के लिए उचित स्थापना और एक स्थिर कार्य वातावरण आवश्यक है। कंपन और इलेक्ट्रॉनिक समस्याओं को कम करने के लिए मशीन को विश्वसनीय बिजली आपूर्ति के साथ समतल सतह पर स्थापित किया जाना चाहिए। उपयुक्त तापमान और आर्द्रता बनाए रखने से धागे के लचीलेपन को स्थिर रखने में भी मदद मिलती है और अनावश्यक धागे के टूटने की समस्या से बचाव होता है।
एक विश्वसनीय आपूर्तिकर्ता चुनने से दीर्घकालिक रखरखाव जोखिमों को कम करने में मदद मिलती है। नए उपकरण खरीदने से पहले वारंटी कवरेज, स्पेयर पार्ट्स की उपलब्धता और तकनीकी सहायता का मूल्यांकन करें। एक मजबूत सेवा नेटवर्क तेजी से समस्या समाधान सुनिश्चित करता है और उत्पादन डाउनटाइम को कम करता है जब तनाव प्रणाली या हुक असेंबली जैसे घटकों को प्रतिस्थापन की आवश्यकता होती है।
विशिष्ट समस्या प्रमुखों या सुइयों की पहचान करने के लिए 48 घंटे की अवधि में अपने वर्तमान थ्रेड ब्रेक का व्यापक ऑडिट करें।
गड़गड़ाहट के लिए सभी रोटरी हुक और बॉबिन मामलों का निरीक्षण करें, दृश्यमान घिसाव दिखाने वाले किसी भी घटक को बदलें।
यह सुनिश्चित करने के लिए अपने सुई प्रतिस्थापन कार्यक्रम को मानकीकृत करें कि कोई भी सुई 10 मिलियन टांके से अधिक न चले।
अपनी थ्रेड इन्वेंट्री का ऑडिट करें और बुनियादी मैनुअल स्नैप परीक्षण में विफल होने वाले किसी भी शंकु को हटा दें।
स्वचालित तनाव आपके वर्कफ़्लो में कैसे एकीकृत होता है इसका मूल्यांकन करने के लिए एक विक्रेता के साथ एक भौतिक डेमो शेड्यूल करें।
उत्तर: अनुचित ऊपरी धागे का तनाव, सेटअप के दौरान छूटे हुए धागे के गाइड, और धागे के पथ या सुई की आंख में सूक्ष्म गड़गड़ाहट प्राथमिक अपराधी हैं। ये समस्याएं अत्यधिक घर्षण पैदा करती हैं जो उच्च गति वाले ऑपरेशन के तहत धागे को तोड़ देती हैं। यांत्रिक सेटिंग्स को समायोजित करने से पहले हमेशा थ्रेड पथ को सत्यापित करें।
उत्तर: धातु के धागे में पन्नी में लिपटा एक कठोर आंतरिक कोर होता है, जो इसे अनम्य बनाता है और इसमें गांठ पड़ने का खतरा होता है। टूटने से बचाने के लिए, 80/12 या 90/14 जैसी बड़ी सुई वाली आंख का उपयोग करें। शीर्ष तनाव को ढीला करें और घर्षण गर्मी को कम करने के लिए मशीन की गति को 600 एसपीएम या उससे कम तक कम करें।
उत्तर: हर 8 से 10 मिलियन टांके में सुइयों को बदलें, या लगभग हर 8 घंटे लगातार चलने पर। आपको घेरा या रोटरी हुक पर किसी भी भौतिक सुई के प्रहार के तुरंत बाद सुई को बदलना होगा, क्योंकि इससे आंखों में सूक्ष्म गड़गड़ाहट पैदा होती है जो धागे को काट देती है।
उत्तर: हाँ. समय के साथ, धागा नमी और तन्य शक्ति खो देता है, खासकर कम नमी वाले वातावरण में या सीधे यूवी प्रकाश के तहत। यह क्षरण भंगुरता की ओर ले जाता है। भंगुर धागा टेक-अप लीवर के तेज़ पुश-पुल चक्र से बच नहीं सकता है और उच्च गति तनाव के तहत आसानी से टूट जाएगा।
ए: फैब्रिक फ़्लैगिंग तब होती है जब अपर्याप्त स्थिरीकरण या ढीला घेरा कपड़े को सुई के साथ ऊपर और नीचे उछालने की अनुमति देता है। यह उछलने से धागे में अचानक ढीलापन आ जाता है। स्लैक एक लूप बनाता है जो सुई की नोक या प्रेसर फ़ुट पर चिपक जाता है, जिससे धागा तुरंत टूट जाता है।
उत्तर: आपको धागे के पूरी तरह से टूटने से पहले सुई की आंख के ठीक ऊपर उलझने या कटने के दृश्य संकेत दिखाई देंगे। पुष्टि करने के लिए, रोटरी हुक और सुई प्लेट के ऊपर एक नाखून या पेंटीहोज का एक टुकड़ा चलाएं। यदि सामग्री चिपक जाती है या अटक जाती है, तो एक गड़गड़ाहट मौजूद होती है।


